دستگاه ریسندگی نخ: از مبانی فیزیک الیاف تا راهاندازی کارگاه صنعتی و خانگی
دستگاه ریسندگی نخ بازآفرینی کهنترین صنعت بشری در عصر فناوری
هزارهها پیش، انسان با مالش الیاف بر روی ران پا و سپس با ابداع دوکهای سنگی و چوبی، توانست بنیاد تمدن مادی، یعنی «پوشاک» و «نساجی» را پیریزی کند. تحول بعدی با اختراع چرخهای ریسندگی قرون وسطایی در هند و انتقال آن به اروپا رقم خورد؛ جایی که مکانیسم پدال و فلایویل (Flywheel) سرعت تولید نخ را چند برابر کرد. اما امروز، در عصر حاضر، تمایل به منسوجات پایدار، الیاف ارگانیک و صنایع دستی اصیل سبب شده تا صنعت ریسندگی دستی نه تنها فراموش نشود، بلکه با ادغام با مهندسی الکترونیک و مکانیک مدرن، به صنعتی پویا، سودآور و در دسترس تبدیل گردد.
دستگاه ریسندگی نخ مدرن، صرفاً یک ابزار سنتی نوستالژیک نیست؛ بلکه یک ماشین تبدیل مکانیکی-الکترونیکی دقیق است که انرژی گردشی را با بردار کشش دست اپراتور هماهنگ کرده و مادهای خام، نامنظم و فاقد استحکام کششی (الیاف پشم، پنبه، ابریشم، کرک و موهر) را با تزریق مقدار مشخصی «تاب» (Twist)، به سازهای مهندسیشده با استحکام بالا به نام «نخ» تبدیل میکند.
در این مقاله ۳۶۰ درجهای و جامع، بهصورت موشکافانه به بررسی فیزیک ریسش، آناتومی مکانیکی انواع دستگاههای ریسندگی، تفاوتهای ساختاری میان چرخهای سنتی، پدالی، دیجیتال و خورشیدی، تنظیمات تخصصی تنش، روشهای عیبیابی و نحوه خلق ثروت از طریق یک کارگاه ریسندگی خانگی میپردازیم. تا انتهای مقاله دستگاه ریسندگی نخ با مهرفناوران تابش همراه باشید.
مبانی فیزیکی و مکانیک ریسش الیاف (علم نخریسی)
برای تسلط بر هر دستگاه ریسندگی نخ، ابتدا باید فیزیک اتفاقی را که در فاصله میان «دست ریسنده» تا «چشمی دستگاه (Orifice)» رخ میدهد، درک کرد. ریسندگی بر سه اصل فیزیکی استوار است: درفتینگ یا کشش (Drafting)، تابدهی (Twisting) و پیچش روی ماسوره (Winding-on).
چرخه تبدیل الیاف خام به نخ (فرآیند ۴ مرحلهای ریسش)
فرآیند تبدیل پشم یا الیاف حلاجیشده به نخ استاندارد، طی یک زنجیره مهندسی و پیوسته در ۴ گام اصلی انجام میشو
- مرحله اول: الیاف خام آمادهشده (Roving / Batt)الیاف شستهشده و کاردینگشده (حلاجیشده) که به صورت فتیله یا لایههای یکنواخت درآمدهاند، به عنوان ماده اولیه وارد فرآیند میشوند.
- مرحله دوم: منطقه کشش و موازیسازی (Drafting Zone) الیاف توسط دستان ریسنده یا غلطکهای کشش کشیده میشوند تا توده فیبرها باز، دانسیته آن تنظیم و رشتهها کاملاً در یک راستا و موازی یکدیگر قرار گیرند.
-
مرحله سوم: تزریق تاب و تثبیت ساختاری (Twist Insertion) چرخش هدایتشده فلایر (Flyer) یا دوک، به توده کشیدهشده الیاف «تاب» مکانیکی تزریق میکند. اصطکاک ناشی از تاب باعث درگیر شدن الیاف با یکدیگر و ایجاد استحکام کششی در نخ میشود.
-
مرحله چهارم: پیچش و جمعآوری نهایی [بوبین / ماسوره] نخ مستحکم و تولیدشده، تحت کنترل مکانیزم ترمز و هدایتگرها، به صورت منظم و یکدست بر روی ماسوره (Bobbin) پیچیده و آماده مصرف یا دولاتابی میگردد.
- الیاف خام آماده (Roving) ←\leftarrow کشش و موازیسازی (Drafting) ←\leftarrow تزریق تاب (Twist) ←\leftarrow جمعآوری روی ماسوره (Bobbin)
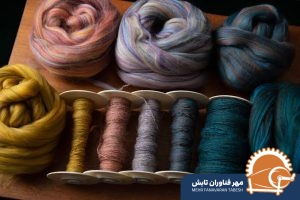
اصطلاحات دستگاه ریسندگی نخ
اصطکاک سطحی و پدیده قفلشدگی الیاف (Fiber Interlocking) در دستگاه ریسندگی نخ
الیاف طبیعی مانند پشم، دارای فلسهای میکروسکوپی (Cuticle Scales) در سطح خود هستند. هنگامی که دستههای الیاف در امتداد یکدیگر کشیده میشوند، این فلسها اصطکاک اولیهای ایجاد میکنند. اگر این دسته الیاف صرفاً کشیده شوند، از هم گسیخته خواهند شد. اما با وارد شدن گشتاور پیچشی، نیروی عمودی بر محور الیاف وارد شده و فلسها در هم گره میخورند. این نیروی فشاری شعاعی، اصطکاک میانرشتهای را از حد مقاومت پارگی الیاف بالاتر میبرد و سبب ایجاد نخ مستحکم میگردد.
تاب در اینچ (TPI) و ضریب تاب (Twist Multiplier) در دستگاه ریسندگی نخ
مهمترین شاخص فنی در سنجش کیفیت کار با دستگاه ریسندگی، شاخص TPI یا تعداد پیچش الیاف در هر ۲.۵۴ سانتیمتر (یک اینچ) است:
- نخ پود (Weft Yarn): نیاز به تاب کمتری دارد (TPI پایینتر)، زیرا نباید بیش از حد سفت باشد و باید زیردست نرم و پوششدهندگی عالی داشته باشد.
- نخ تار (Warp Yarn): در دستگاههای پارچهبافی تحت کشش شدید مکانیکی قرار میگیرد، بنابراین نیازمند TPI بالا و تاب سفت است تا در برابر سایش وردها و دفتین دوام بیاورد.
فرمول پایه ضریب تاب تجربی به صورت زیر تعریف میشود:
Twist Factor (TF)=TPINe\text{Twist Factor (TF)} = \frac{\text{TPI}}{\sqrt{\text{Ne}}}
که در آن Ne\text{Ne} نمره نخ انگلیسی است. تنظیم دقیق این متغیر روی چرخهای ریسندگی سنتی تماماً به هماهنگی حسی ریسنده متکی بود، اما در چرخهای مدرن، کنترل سرعت الکتروموتور دستیابی به یک TPI یکدست را به غایت ساده کرده است.
جهت تاب: تاب S در برابر تاب Z در دستگاه ریسندگی نخ
هر دستگاه ریسندگی قابلیت چرخش در دو جهت ساعتگرد (Clockwise) و پاد ساعتگرد (Counter-Clockwise) را دارد:
- تاب Z: چرخش در جهت عقربههای ساعت که خطوط تاب زاویهای شبیه به بخش میانی حرف Z ایجاد میکنند. این تاب معمولاً برای لایههای منفرد (Singles) استفاده میشود.
- تاب S: چرخش در خلاف جهت عقربههای ساعت که زاویه خطوط الیاف را شبیه به بخش میانی حرف S میسازد. در استاندارد جهانی، هنگامی که دو یا چند نخ تکلا با تاب Z ریسیده میشوند، برای دولاتابی (Plying) آنها را با تاب S به هم میتابند تا تعادل گشتاوری برقرار شده و نخ حاصل دچار پیچخوردگی ناخواسته و تابخوردگی نشود.
آناتومی و اجزای فنی دستگاه ریسندگی نخ
چه با یک دستگاه ریسندگی نخ سنتی کار کنید و چه با پیشرفتهترین دستگاه ریسندگی نخ دیجیتال، معماری سیستم ریسندگی بر پایه اجزای مکانیکی مشخصی بنا شده است:
آناتومی مکانیکی هد ریسش و مسیر عبور نخ (The Flyer-Bobbin System) در دستگاه ریسندگی نخ
سیستم هدایت و پیچش نخ در دستگاه ریسندگی نخ از ۴ جزء اصلی مکانیکی تشکیل شده که در یک تعامل پیوسته، نخ شکلگرفته را هدایت و ذخیره میکنند:
-
چشمی ورودی (Orifice):
سوراخ یا دهانهای در جلوی فلایر که نخ به محض دریافت تاب از انگشتان دست، وارد آن میشود. قطر اریفیس تعیینکننده حداکثر ضخامت نخ قابل ریسندگی است. در چرخهای تخصصی مهر فناوران تابش، قطر اریفیس بهگونهای طراحی شده که از نخهای بسیار ظریف چلایی تا کامواهای ضخیم هنری (Art Yarns) و فانتزی بدون افتادن گره به راحتی از آن عبور کنند .الیاف پس از کشش و دریافت اولین تاب، از طریق مجرای ورودی یا همان «چشمی» وارد محور اصلی دستگاه میشوند. چشمی به عنوان نقطه کانونی ورود و مرکز ثقل تزریق تاب عمل میکند.
-
فلایر و قلابهای هدایتکننده (Flyer & Guide Hooks):
قطعهای U شکل یا دو شاخه که با دوران خود به دور بوبین، تاب را در نخ ایجاد میکند. بر روی بازوهای فلایر، مجموعهای از قلابها (Hooks) یا راهنماهای لغزنده تعبیه شده است تا نخ را بهصورت یکدست در سرتاسر طول بوبین هدایت کند و از انباشت نخ در یک نقطه جلوگیری نماید. نخ از چشمی خارج شده و بر روی بازوی فلایر قرار میگیرد. با عبور از روی قلابهای متحرک یا شیارهای هدایت، مسیر زاویهدار حرکت نخ تثبیت شده و تاب آن تا رسیدن به بوبین پایدار میماند. این قلابها وظیفه دارند نخ را در امتداد طول ماسوره به صورت یکدست پخش کنند.
-
ماسوره / بوبین (Bobbin):
استوانهای با دو دیواره انتهایی که نخ ریسیدهشده روی آن ذخیره میشود. ظرفیت بوبین بر حسب گرم یا اونس بیان میشود. بوبینهای سبک با جنس چوب فشرده یا پلیمرهای مهندسیشده، گشتاور لختی (Inertia) پایینی دارند و مانع از پاره شدن نخهای بسیار نازک در هنگام شتابگیری چرخ میشوند.نخ هدایتشده از روی بازوی فلایر، مستقیماً روی بوبین ذخیرهساز فرود میآید و به صورت منظم کلافپیچی میشود.
-
سیستم ترمز و کنترل کشش (Tension / Brake Control Knob):
این بخش وظیفه کنترل اختلاف سرعت چرخشی بین «فلایر» و «بوبین» را بر عهده دارد. با تنظیم پیچ ترمز، میزان نیروی مکش (Take-up) نخ به داخل ماسوره تعیین میشود؛ اگر کشش خیلی سفت باشد نخ پاره میشود و اگر خیلی شل باشد نخ روی بوبین جمع نمیشود.
نحوه هدایت نخ به درون ماسوره بر اساس مابهالتفاوت سرعت فلایر و بوبین صورت میپذیرد. سه سازوکار اصلی در دستگاه ریسندگی نخ به کار میرود:
- سامانه کشش اسکاتلندی (Scotch Tension): در این حالت، فلایر با موتور یا پدال میچرخد و بوبین آزاد است. یک بند ترمز (معمولاً از جنس نخ نایلونی فنردار) روی شیار بوبین قرار میگیرد. با سفت کردن این ترمز، چرخش بوبین مهار شده و فلایر سریعتر چرخیده و نخ را روی ماسوره میکشد. این منعطفترین سامانه برای نخهای بسیار ظریف و حساس است.
- سامانه کشش ایرلندی (Bobbin Lead): بوبین مستقیماً توسط موتور رانده میشود و فلایر دارای ترمز است. این سامانه کشش مکشی بسیار پرقدرتی تولید میکند و برای الیاف ضخیم، پشم قالی و کارهای سنگین ایدهآل است.
- سامانه جفت تسمه (Double Drive): یک تسمه با دو حلقه، همزمان فولی فلایر و فولی بوبین را به حرکت درمیآورد. اختلاف در قطر فولیها باعث میشود بوبین کمی سریعتر بچرخد و نخ بدون نیاز به بند ترمز اصطکاکی، نرم و پیوسته جمع شود.
انواع دستگاه ریسندگی نخ (بررسی موشکافانه مکانیکی)
توسعه ماشینآلات ریسندگی سبب ظهور سه نسل عمده از تجهیزات کارگاهی شده است. شناخت مزایا و محدودیتهای هر گروه برای خریداران، تولیدکنندگان و هنرجویان الزامی است:
۱. دستگاه ریسندگی نخ پدالی (Mechanical Treadle Wheels)
این دستگاهها بر پایه نیروی محرکه عضلانی پا عمل میکنند.
- سازوکار حرکتی: تبدیل حرکت نوسانی عمودی پدال به حرکت دورانی فلایویل از طریق شاتون (Pitman Crank).
- تکپدال در برابر دوپدال: مدلهای تکپدال ساختاری ساده دارند اما نقطه مرگ (Dead Center) دارند که ممکن است چرخ ناگهان در جهت معکوس بچرخد. مدلهای دوپدال (Double Treadle)، امکان کنترل گشتاور پیوسته را با دو پای اپراتور فراهم ساخته و از خستگی موضعی زانو و مچ پا جلوگیری میکنند.
- مزایا: استقلال کامل از شبکه برق، حس پیوند اصیل با فرایند سنتی، ریتم آرامشبخش و کنترل ارگانیک.
- معایب: وابسته بودن سرعت چرخش به انرژی بدنی، افت بازدهی در ساعتهای کاری طولانی، دشواری یادگیری هماهنگی دست و پا برای افراد تازهکار.
۲. دستگاه ریسندگی نخ الکترونیکی و دیجیتال (Electronic Spinners / e-Spinners)
اوج نوآوری در زمینه ماشینآلات نساجی خرد، ساخت چرخهای ریسندگی الکتریکی دیجیتال مانند مدلهای ارائهشده توسط مهر فناوران تابش (برند بیتا) است.
سازوکار حرکتی: حذف فلایویل مکانیکی سنگین و حجیم؛ چرخش شفت مرکزی فلایر مستقیماً یا از طریق تسمه سبک توسط یک الکتروموتور دقیق (DC براشلس یا مینیاتوری کمصدا) تأمین میشود.
- کنترل الکترونیک: مجهز به کنترلر الکترونیکی با ولوم تنظیم پیوسته دور موتور (PWM)؛ ریسنده میتواند سرعت چرخش را از ۰ تا بالای ۱۵۰۰ دور در دقیقه (RPM) به نرمی کالیبره کند.
- پدال استارت/استاپ الکترونیکی: پا دیگر کار فیزیکی انجام نمیدهد، بلکه صرفاً فرمانی لحظهای برای شروع و قطع حرکت به مدار ارسال میکند.
- مزایا:
- حذف خستگی جسمانی: کاربر ساعتها بدون درد پا و کمر مینشیند و تمام تمرکز ذهنی و عضلانی خود را بر کیفیت درفتینگ دست معطوف میکند.
- یکنواختی مهندسیشده نخ: سرعت ثابت موتور، انحراف معیار ضخامت نخ را تا ۶۵٪ نسبت به چرخ پدالی کاهش میدهد.
- ابعاد فوقالعاده کوچک و پرتابل: به دلیل حذف چرخهای لنگر بزرگ چوبی، دستگاه به راحتی در یک کیف دستی قرار میگیرد و روی میز کار قابل استفاده است.
- معایب: وابستگی به منبع تغذیه برق شهری (در مدلهای فاقد باتری داخلی).
۳. دستگاه ریسندگی نخ خورشیدی (Solar-Powered Spinners)
یک دستاورد راهبردی برای کارآفرینی در مناطق بدون دسترسی به شبکه پایدار برق، عشایری، مراتع و روستاهای دورافتاده:
- سازوکار: چرخ دیجیتال مجهز به یک کنترلر شارژ داخلی، باتری ذخیرهساز لیتیوم/سیلد اسید و یک پنل فتوولتائیک پرتابل.
- مزایا: ایجاد اشتغال مستقیم در قطبهای تولید پشم خام (نزدیک گلههای دامداری)، هزینه جاری صفر برای انرژی، قابلیت حمل در چادرهای عشایری و کار بیوقفه حتی در قطعی برق سراسری.
جدول مقایسه جامع انواع دستگاه ریسندگی نخ
| مولفه و مشخصه فنی | چرخ پدالی کلاسیک | چرخ ریسندگی دیجیتال بیتا | چرخ ریسندگی خورشیدی بیتا |
|---|---|---|---|
| منبع انرژی محرکه | مکانیکی (پای اپراتور) | برق شهری (آداپتور DC) | انرژی خورشید / باتری |
| بازه سرعت دورانی (RPM) | ۲۰۰ الی ۸۰۰ دور (متغیر با پا) | ۰ الی ۱۸۰۰ دور (ثابت و کالیبرهشده) | ۰ الی ۱۵۰۰ دور (بهینهشده کممصرف) |
| ابعاد فیزیکی و فضا | بزرگ (حدود ۱ متر ارتفاع) | رومیزی و بسیار جمعوجور | کمپکت و پرتابل برای سفر |
| وزن دستگاه | ۷ تا ۱۲ کیلوگرم | ۳ تا ۵ کیلوگرم | ۴ تا ۶ کیلوگرم (با پنل) |
| منحنی یادگیری اپراتور | شیب تند (۲ تا ۴ هفته تمرین) | بسیار سریع (۲ تا ۳ روز) | سریع و آسان |
| یکنواختی ضخامت نخ | متوسط (تابع خستگی بدن) | فوقالعاده بالا و یکنواخت | بالا و استاندارد |
| نگهداری مکانیکی | روغنکاری منظم لنگر و پدال | حداقل استهلاک، بدون یاتاقان سنگین | نیاز به پایش سلامت باتری |
| بهترین کاربرد صنعتی | آثار کلکسیونی و نمایشگاهی | تولید تجاری کارگاهی و خانگی | مناطق روستایی، عشایری، مزارع |
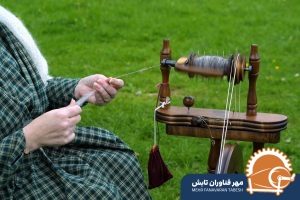
الیافشناسی کاربردی؛ رفتار انواع الیاف در دستگاه ریسندگی نخ
کار با دستگاه ریسندگی مستلزم شناخت خصوصیات فیزیکی الیاف ورودی است. رفتار الاستیک، طول استیپل (Staple Length) و قطر میکرونی الیاف مستقیماً تعیین میکنند که چرخ شما باید با چه سرعتی و با چه تنظیمی از ترمز به کار گرفته شود:
قانون طلایی تنظیم نسبت سرعت به طول استیپل:
- الیاف با استیپل کوتاه (مثل پنبه و کرک): نیازمند چرخش سریع فلایر (RPM بالا) و کشش مکانیکی بسیار کم هستند تا تاب پیش از جدا شدن الیاف وارد بدنه رشته شود.
- الیاف با استیپل بلند (مثل پشم درشت و موهر): به سرعت فلایر پایینتر نیاز دارند تا تاب با تاخیر وارد شود و الیاف فرصت حرکت موازی در بین انگشتان دست را پیدا کنند، در غیر این صورت نخ مثل سیم تلفن جمع شده و گره میخورد.
پیشنیاز حیاتی؛ رابطه دستگاه حلاجی پشم با دستگاه ریسندگی نخ
یک واقعیت قطعی در مهندسی نساجی وجود دارد: «کیفیت نهایی نخی که روی ماسوره چرخ ریسندگی مینشیند، ۸۰ درصد در مرحله آمادهسازی و حلاجی تعیین میشود و تنها ۲۰ درصد به مهارت چرخکاری متکی است.»
اگر پشم خام به درستی پردازش نشود، حتی مدرنترین چرخ ریسندگی دیجیتال نیز با پارگی مداوم نخ، افت سرعت و خروجی نایکنواخت مواجه خواهد شد.
فرایند پیش از ریسندگی شامل گامهای زیر است:
[ پشم خام چرب ] ---> [ شستشوی بیولوژیک ] ---> [ دستگاه حلاجی پشم ] ---> [ فتیله و رولاک ] ---> [ چرخ ریسندگی ]
۱. حذف آلودگی و لانولین بدون آسیب به فلسها
پشم خام گوسفند دارای موم لانولین، عرق و خار است. شستشو با آب با دمای کنترلشده (حدود ۵۰ درجه سانتیگراد) و شوینده خنثی صورت میگیرد. هرگز نباید پشم در حین شستشو چنگ زده شود، زیرا پدیده نمدیشدگی برگشتناپذیر اتفاق میافتد.
۲. حلاجی مکانیکی با دستگاه حلاجی پشم مهر فناوران تابش
دستگاه حلاجی استاندارد (با غلتکهای دندانهدار دقیق و بدنه مستحکم)، وظیفه دارد:
گرهها و درهمتنیدگیهای شدید الیاف را بدون قطع کردن و خرد کردن طول فیبر باز کند.
خارها، گرد و خاک و ذرات گیاهی را به محفظه زیرین بتکاند.
الیاف را در فاز بت (Batt) یا رولاک (Rolag) به ساختاری هواخورده، پفکی و شبیه به ابر یکنواخت تبدیل سازد.
هنگامی که الیاف از دستگاه حلاجی بیرون میآیند، ریسنده میتواند با یک اشاره ملایم انگشت، جریانی ممتد از فیبر را به سمت چشمی چرخ ریسندگی هدایت کند. در کارگاههای مدرن، ترکیب یک دستگاه حلاجی رومیزی استاندارد به همراه دو الی سه چرخ ریسندگی بیتا، زنجیره تولیدی روان و پیوستهای با حداکثر بهرهوری خلق میکند.
آموزش گامبهگام کار با دستگاه ریسندگی نخ (از آمادهسازی تا کلاف)
کار با چرخ ریسندگی نیازمند رعایت سلسله مراتبی علمی است. مراحل زیر راهنمای عملیاتی دقیق برای شروع ریسندگی با چرخهای مدرن است:
حیاتیترین نکته: جهت چرخش موتور چرخ را تغییر دهید (اگر تکلاها با چرخش ساعتگرد یا Z ریسیده شدهاند، دولاتابی باید صددرصد در جهت پادساعتگرد یا S انجام شود).
با روشن شدن چرخ، دو رشته نخ به دور یکدیگر پیچیده میشوند. نخ حاصل، نخی متعادل، بسیار مقاوم در برابر پارگی و بدون گرههای ناخواسته خواهد بود.
راهنمای تخصصی عیبیابی و تعمیرات پیشگیرانه (Troubleshooting) دستگاه ریسندگی نخ
در جریان کارگاههای ریسندگی، خطاهای متعددی بروز میکند. جدول ذیل برای رفع فوری مشکلات بدون توقف خط تولید تدوین شده است
| نشانه عیب (Symptom) | ریشه فنی و علت مکانیکی | راهکار اصلاحی و استاندارد |
|---|---|---|
| پارگی مکرر نخ در خروجی دست | ۱. درفتینگ بیش از حد (کمبود الیاف)<br>۲. تابدیدگی بیش از اندازه (Over-twist)<br>۳. الیاف ناهماهنگ و بدون حلاجی استاندارد | ۱. افزایش حجم الیاف ورودی در دست عقب<br>۲. افزایش سرعت دست جلو یا کاهش دور موتور دستگاه<br>۳. حلاجی مجدد الیاف با کاردینگ دستی یا برقی |
| نخ به داخل ماسوره کشیده نمیشود<br>(عدم کشش به داخل بوبین) | ۱. ترمز بوبین بیش از حد شل است<br>۲. قلابهای فلایر دارای زاویه خشن یا اصطکاک بالا هستند<br>۳. پر شدن بیش از حد ظرفیت ماسوره | ۱. سفت کردن ولوم یا فنر بند ترمز<br>۲. صیقل زدن قلابها، تعویض مسیر یا تغییر چیدمان نخ<br>۳. تعویض ماسوره پر با بوبین خالی |
| کشش (مکش) دستگاه بسیار شدید است<br>(نخ از دست کنده میشود) | ترمز بوبین بیش از حد سفت است و پیش از تزریق تاب کافی، نخ را به داخل میکشد | شل کردن گره یا پیچ تنظیم ترمز؛ کاهش سرعت دورانی دستگاه تا زمان تثبیت مهارت دست |
| نخ حاصل بسیار نایکنواخت و دندانهدار است<br>(Slubs and Thin spots) | ۱. تغذیه دستهای، ناپیوسته و عجولانه الیاف<br>۲. نوسان سرعت پا در چرخهای ریسندگی پدالی سنتی | ۱. آمادهسازی رویوینگ کشیده، نازک و حلاجیشده یکدست<br>۲. استفاده از چرخهای دیجیتال با دور موتور ثابت و بدون نوسان |
| صدای لرزش ناهنجار در بدنه چرخ | ۱. عدم تقارن و لنگ زدن بوبین بر اثر توزیع ناهمگن نخ<br>۲. خشک شدن بوشها و یاتاقانهای شفت اصلی | ۱. تنظیم جابهجایی منظم قلابها جهت پیچش متوازن نخ<br>۲. روغنکاری محور و یاتاقانها با روغن مخصوص چرخ خیاطی |
راهنمای عملیاتی راهاندازی کارگاه بادستگاه ریسندگی نخ (بیزینسپلن و اقتصاد تولید)
بسیاری از افراد ریسندگی را تنها یک سرگرمی هنری میدانند، در حالی که در شرایط کنونی بازار صنایع دستی و فرش دستباف، تبدیل پشم خام به نخ مرغوب یکی از پرسودترین زنجیرههای ارزش در بخش کشاورزی و صنایع نساجی روستایی است.
تحلیل مالی تبدیل پشم خام به نخ دستریس (نمونه محاسباتی مقیاس کارگاهی):
مزایای مدل کارگاهی خانگی دستگاه ریسندگی نخ:
- عدم نیاز به فضای صنعتی بزرگ: یک اتاق ۱۰ متری میتواند به عنوان سالن استقرار یک دستگاه حلاجی رومیزی و سه دستگاه چرخ ریسندگی دیجیتال با ۳ نفر اپراتور فعال عمل کند.
- آلودگی صوتی نزدیک به صفر: به دلیل استفاده موتورهای براشلس و چرخدندههای دقیق در دستگاههای سری جدید بیتا، صدای دستگاه در حد صدای یک فن رایانه است و در محیطهای آپارتمانی هیچ مزاحمتی ایجاد نمیکند.
- قابلیت ادغام در زنجیره تولید کامل: نخ تولیدی شما میتواند مستقیماً تغذیهکننده دستگاه پارچهبافی (موجبافی و شالبافی) مجموعه مهر فناوران تابش باشد و خروجی نهایی به جای نخ کیلویی، شالها و پارچههای نفیس میلیونی باشد.
سرویس، نگهداری و اصول افزایش طول عمر دستگاه ریسندگی نخ
حفظ راندمان کاری دستگاه و افزایش طول عمر قطعات مکانیکی، نیازمند پروتکلهای نگهداری ساده اما منظم است:
روغنکاری سیستماتیک محورها:
هر ۴۰ ساعت کار مفید، بوشهای برنجی، یاتاقانها و شفت فولادی فلایر باید با یک قطره روغن سبک با ویسکوزیته پایین (مانند روغن معدنی چرخ خیاطی یا روغن توربین ۱۰) چرب شوند. هرگز از روغنهای خوراکی، گریسهای سنگین یا اسپریهای زنگبر نامناسب بر روی قطعات پلاستیکی استفاده نکنید.
غبارزدایی و پرزگیری دورهای:
الیاف طبیعی در هنگام تابش مقداری ریزپرز (Fly Lint) رها میسازند. با یک برس مویی نرم یا اسپری هوای فشرده، هر هفته اطراف شفت موتور، بلبرینگها و کلیدهای کنترل الکترونیکی را کاملاً پاکسازی کنید تا از نفوذ پرز به درون محفظه الکترونیک جلوگیری گردد.
پایش سلامت تسمههای انتقال قدرت:
در مدلهای پولی و تسمه، از تماس مواد نفتی با تسمههای پلیمری جلوگیری کنید. کشش تسمه باید به میزانی باشد که بدون لیز خوردن، حداقل اصطکاک جانبی و فشار محوری را به شفت موتور وارد سازد.
جهت رفتن به فروشگاه و مشاهده انواه دستگاه ریسندگی کلیک نمایید.
پرسشهای متداول خریداران و صنعتگران دستگاه ریسندگی نخ
۱. چرخ ریسندگی دیجیتال برای چه الیافی مناسب است؟ آیا الیاف ضخیم را هم میریسد؟
بله؛ برخلاف باور عمومی، چرخهای دیجیتال مدرن بیتا مجهز به تنظیمات گشتاور و کنترل سرعت وسیع هستند. این دستگاهها از ظریفترین الیاف مانند ابریشم و کرک بز تا پشمهای ضخیم بومی گوسفندی و حتی الیاف مصنوعی مانند اکریلیک و ویسکوز را به نرمی میریسند.
۲. یادگیری کار با دستگاه ریسندگی دیجیتال چقدر زمان میبرد؟
برای فردی که هیچ پیشزمینهای ندارد، به دلیل حذف پیچیدگی هماهنگسازی رکابزدن پا با کشش دست، تسلط بر اصول درفتینگ دست و کنترل سرعت با چرخ دیجیتال معمولاً بین ۲ تا ۳ روز تمرین مداوم به دست میآید.
۳. تفاوت چرخ ریسندگی پدالی بیتا با مدل دیجیتال در چیست؟
مدل پدالی بدون نیاز به هیچگونه جریان الکتریسیته و تنها با نیروی پا کار میکند و برای افراد علاقهمند به کار سنتی و فضاهای نمایشگاهی عالی است. مدل دیجیتال با برق شهری یا آداپتور کار میکند، ابعاد بسیار سبکتری دارد، خستگی فیزیکی ندارد و به دلیل دور موتور کاملاً پایدار، خروجی نخ بسیار یکدستتری برای اهداف تجاری ارائه میدهد.
۴. ظرفیت هر بوبین یا ماسوره چقدر نخ است؟
ماسورههای استاندارد چرخهای ریسندگی بیتا بسته به نوع الیاف و ضخامت نخ تنیدهشده، بین ۱۵۰ تا ۲۵۰ گرم نخ تکلا یا دولا را در خود جای میدهند که ظرفیتی بسیار مناسب برای کلافکردن استاندارد است.
۵. آیا میتوان بدون دستگاه حلاجی، پشم را مستقیماً ریسید؟
از نظر فنی، بله اما از نظر کیفیت و راندمان کاری، به شدت غیرتوصیه است. الیاف حلاجینشده پر از گرههای سخت هستند که مانع ورود تاب منظم شده و باعث نایکنواختی شدید، ضخیم و نازک شدن رشته و پارگی مکرر نخ میشوند.
۶. چرخ خورشیدی در روزهای ابری چگونه کار میکند؟
چرخ ریسندگی خورشیدی بیتا علاوه بر دریافت مستقیم نور از پنل، به یک باتری پشتیبان داخلی/خارجی مجهز است. باتری در ساعات آفتابی شارژ شده و دستگاه در شب یا روزهای تمامابری میتواند ساعتها با اتکا به ذخیره باتری به کار خود ادامه دهد.
۷. برای دولاتابی نخ چه ابزار جانبی دیگری لازم است؟
علاوه بر خود دستگاه، داشتن دو یا سه بوبین یدکی و یک پایه ماسوره (Lazy Kate) برای باز شدن روان نخهای تکلا ضروری است. همچنین دستگاه کلافکن نخ دستی مهر فناوران تابش، مرحله تبدیل نخ روی ماسوره به کلافهای بازارپسند را بسیار سرعت میبخشد.
۸. مصرف برق چرخهای ریسندگی الکترونیک چقدر است؟
موتورهای مورد استفاده در این تجهیزات از نوع فوقکممصرف صنعتی (DC Low-Wattage) با توانی عموماً بین ۳۰ تا ۷۰ وات هستند؛ یعنی مصرف برقی بسیار کمتر از یک لامپ رشتهای معمولی، که تأثیری در قبض برق ماهانه کارگاه نخواهد داشت.د
9. آیا با این دستگاهها میتوان انواع الیاف (پشم، ابریشم، پنبه و کرک) را ریسید؟
بله. دستگاههای ریسندگی مهر فناوران تابش به دلیل داشتن قابلیت تنظیم دقیق سرعت دوران (RPM) و میزان کشش ترمز، توانایی ریسش انواع الیاف طبیعی از جمله پشم بومی، مرینوس، موهر، کرک، ابریشم و حتی الیاف گیاهی و دستساز را دارا هستند.
10. برای شروع یک کارگاه ریسندگی خانگی چه تجهیزاتی مورد نیاز است؟
برای راهاندازی یک خط ریسندگی استاندارد به سه بخش اصلی نیاز دارید:
دستگاه حلاجی (کاردینگ): جهت باز کردن و موازیسازی الیاف خام.
دستگاه ریسندگی (دیجیتال یا خورشیدی): جهت تبدیل الیاف به نخ تکلا.
لوازم جانبی: بوبینهای اضافی، لیسی (کلافپیچ) و روغن مخصوص روانکاری.
11. چرخ ریسندگی خورشیدی برای چه مناطقی مناسبتر است؟
مدل خورشیدی به دلیل عدم وابستگی به برق شهری، انتخابی ایدهآل برای کارگاههای روستایی، مناطق عشایری، مزارع پرورش دام و مناطقی است که با نوسانات یا قطعی مکرر برق مواجه هستند.
12. علت گره خوردن یا پاره شدن مکرر نخ در حین ریسندگی چیست؟
این مشکل معمولاً به دو دلیل رخ میدهد: یا سرعت چرخش دستگاه نسبت به سرعت کشش دست شما بسیار بالاست (تاب بیش از حد)، یا ترمز بوبین خیلی سفت تنظیم شده است. با کاهش اندک دور موتور و شل کردن پیچ ترمز بوبین، این مشکل رفع میشود.
جمعبندی راهبردی و مسیر پیشرو در دستگاه ریسندگی نخ
ریسندگی نخ، ترکیب نابی از اصالت، فیزیک الیاف و مهندسی ماشینآلات است. امروزه با وجود تجهیزات تخصصی شرکت مهر فناوران تابش، مسیر راهاندازی یک کارگاه نساجی سنتی مدرن کوتاهتر از همیشه شده است. تجهیز خط تولید با:
دستگاه حلاجی دستی پشم (جهت فرآوری اولیه و آمادهسازی الیاف پفکی)
چرخهای ریسندگی بیتا (دیجیتال، پدالی یا خورشیدی) (جهت تبدیل سریع و باکیفیت الیاف به نخ)
کلافکن و جمعکننده توپی نخ (جهت بستهبندی مرتب محصولات)
دستگاه پارچهبافی و شالبافی (جهت خلق محصول نهایی با حداکثر ارزش افزوده)
یک چرخه ارزشآفرین کامل را شکل میدهد که از دورافتادهترین مناطق دامپروری تا مدرنترین کارگاههای شهری، نویدبخش خودکفایی، هنرآفرینی و درآمد پایدار است.